


Težka-hladna žaga
Težka-hladna žaga: specifikacija industrijskega izdelka
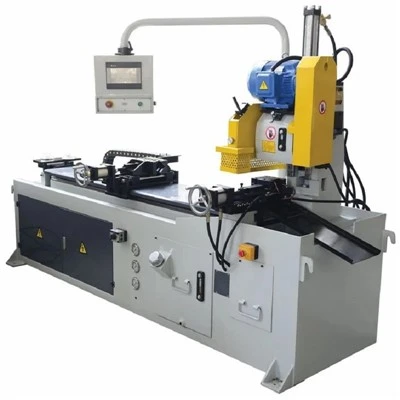
Težka-hladna žaga je zasnovana za visoko{1}}natančno rezanje brez-robov konstrukcijskega jekla, debelostenskih-cevi, cevi in trdnih kovinskih palic. Ta stroj, zasnovan za neprekinjeno več-izmensko delovanje, uporablja nizke vrtljaje rezila v kombinaciji z visokim navorom in togim mehanskim ogrodjem za odvajanje toplotne energije v odstranjene odrezke, obdelovanec pa ostane hladen in strukturno nespremenjen.
Integracija v težke proizvodne linije zahteva robusten temeljni inženiring. Naš proizvodni obrat uporablja težke-talne-vrtalne CNC rezkarje za obdelavo primarnih sklopov postelje iz-litega železa in varjenega jekla v eni nastavitvi, kar zagotavlja vzporedno poravnavo znotraj 0,02 mm po celotnem pomiku. Kritični vrteči se deli, vključno z ohišjem glavnega menjalnika in drsniki vozička žage, so pred natančnim brušenjem izpostavljeni-toplotnemu žarjenju za razbremenitev.
Tehnične specifikacije
|
Parameter |
Specifikacija Standard |
|
Maks. Zmogljivost rezanja (okroglo) |
Do OD 350 mm (polna palica) / OD 500 mm (cev) |
|
Maks. Zmogljivost rezanja (kvadrat/pravokotnik) |
Do 400 mm x 400 mm |
|
Razpon premera rezila |
600 mm - 1500 mm TCT / Segmentna rezila |
|
Moč glavnega motorja |
30 kW - 90 kW (AC Vector Drive) |
|
Periferna hitrost rezila (rezalna hitrost) |
20 - 120 m/min (brezstopenjsko prek pretvornika) |
|
Pogon osi podajanja |
Servo motor z natančnim planetnim menjalnikom in zobato letvijo-in- |
|
Toleranca rezanja po dolžini |
+/- 0.1 mm (do 1000 mm dolžine) |
|
Vpenjalna sila |
Hidravlično dvostransko-navpično in vodoravno vpenjanje do 150 kN |
|
Teža stroja |
8.500 kg - 22.000 kg (odvisno od konfiguracije modela) |
Ključne značilnosti
Voziček žage iz togega litega-jekla:Ohišje vretena je ulito iz nodularne litine (QT500-7), da absorbira harmonične vibracije med prekinjenimi rezi na profilih z debelimi stenami, kar podaljša življenjsko dobo karbidne konice za 35 %.
Dvo{0}}smerno hidravlično vpenjanje:Obdelovanci so pritrjeni s sinhroniziranimi vertikalnimi in horizontalnimi hidravličnimi cilindri, ki preprečujejo premikanje materiala ali tresenje na mestu preboja.
Zračnost-Prosti menjalnik menjalnika:Vreteno glavne žage poganja kaljen, natančno{0}}brušen spiralni zobnik, ki deluje v sistemu mazanja v-oljni kopeli z aktivnim nadzorom temperature.
Avtomatsko upravljanje čipov:Vgrajen transporter-odrezkov tipa strgala pod cono rezanja je povezan z visoko{1}}splakovanjem hladilne tekočine, da se prepreči nabiranje odrezkov med-postopki visokega podajanja.
Hidravlični sistem proporcionalnega ventila:Pritisk objemke je neodvisno nastavljiv prek proporcionalnih ventilov, kar preprečuje, da bi se cevi s tankimi stenami zrušile pod velikimi obremenitvami vpenjanja.
Delovni proces
Nalaganje materiala:Skupni ali posamični profili se prenesejo iz avtomatiziranega podajalnega zalogovnika na valjčni transporter in indeksirajo prek programirljivega servo{0}}poganjanega potisnega vozička.
Natančno pozicioniranje:Material se premika proti mehanskemu ali optičnemu omejevalniku dolžine, pri čemer se dolžina reza vzpostavi v toleranci +/- 0.1 mm.
Hidravlično vpenjanje:Dvo{0}}navpične in vodoravne spone zajamejo material neposredno ob izhodni poti rezila in nevtralizirajo vibracije.
Pristop nadzorovane žage:Voziček žage se premika po utrjenih linearnih vodilih. Hitrost podajanja se samodejno prilagodi glede na senzorje povratne informacije o obremenitvi, ki spremljajo amperažo glavnega motorja.
Cikel rezanja:Rezilo TCT izvaja rez pri optimiziranih površinskih hitrostih, medtem ko se meglica ali hladilna tekočina dovaja neposredno do točke penetracije zoba.
Umik in izpust:Voziček žage se hitro umakne v začetni položaj, sponke se sprostijo in odrezani del se prenese v sortirno ali izstopno postajo.
Aplikacije
Servisni centri za jeklo:Visoko-hitro, visoko{1}}volumensko dimenzioniranje konstrukcijskih nosilcev iz ogljikovega jekla (I-nosilci, H-nosilci, kanali) in debelostenskih-cevi za distribucijo.
Proizvodnja avtomobilskih komponent:Rezanje preciznih cevi iz legiranega jekla za konstrukcijske elemente šasije, pogonske gredi in vzmetenja.
Energetski sektor (nafta in plin):Obdelava debelih- ohišij, cevi in vrtalnih cevi z debelimi stenami iz ogljikovega in legiranega jekla, ki zahtevajo certificirano pravokotnost in pravokotnost.
Težki stroji in oprema:Dimenzioniranje težkih strukturnih palic, cevi hidravličnih cilindrov in strukturnih okvirjev za gradbene in kmetijske stroje.
Orodja in konfiguracija
Izbira žaginega lista:Optimizirano za liste krožnih žag s konicami iz volframovega karbida (TCT) in segmentne rezile iz hitro{0}}rezilnega jekla (HSS). Naklon in geometrija zob (Triple Chip Grind) sta usklajena s specifičnimi nateznimi trdnostmi materiala (Rm<= 1200 MPa).
Dovodni in odvodni sistemi:Modularne valjčne mize, krovi za prečne-prenosne verige in samodejni nakladalniki snopov, ki jih je mogoče konfigurirati od 6 do 18 metrov delovne dolžine.
Merilni sistemi:Absolutni magnetni linearni dajalniki za natančnost pozicioniranja; izbirne laserske merilne enote za kompenzacijo toplotnega raztezanja pri dolgih vožnjah.
Integracija mazanja:Sistem standardnega mazanja z minimalno količino (MQL)-oljne meglice ali visoko{1}}pretočna filtrirna enota za poplavno hladilno tekočino z magnetnim separatorjem in 50-mikronskim papirnatim tračnim filtrom.
Prilagajanje
Čeljusti za pritrditev po meri:Profil{0}}posebne konturne čeljusti ulite in-obdelane s CNC-jem, da se ujemajo z ne-standardnimi strukturnimi oblikami, kar zmanjšuje deformacije na tanko{3}}stenskih strukturnih ceveh.
Protokol integracije linije:Vmesniki PLC (Siemens S7-1500 ali Allen-Bradley GuardLogix), konfigurirani za neposredno komunikacijo s predhodnimi valjarnami ali spodnjimi postajami za odstranjevanje robov in merilnimi postajami.
Specifikacije ohišja:Varnostne ograje-za popolno dušenje zvoka s pnevmatskimi drsnimi vrati, zaklenjenimi varnostnimi stikali v skladu s standardi CE/OSHA in notranjo delovno osvetlitvijo LED.
Razvrščanje izpustov:Avtomatizirana pnevmatska sortirna vrata ali robotska integracija pobiranja-in-meščanja za ločevanje odpadnih koncev pridelka od kvalificiranih odrezanih delov.
Kakovost in testiranje
Strukturna celovitost in natančnost strojne obdelave sta pred odpremo preverjeni s strogim internim protokolom testiranja:
Pregled geometrijske natančnosti:Kalibracija laserskega interferometra se izvede na vseh linearnih oseh, da se preveri ponovljivost pozicioniranja znotraj +/- 0.02 mm pri polnem hodu.
Preskus odtekanja vretena:Radialni in aksialni odmik vretena glavne žage se meri z-natančnimi merilnimi številčnicami, ki imajo tolerance pod 0,008 mm.
Popoln-obremenitveni sprejemni preskus (FAT):Vsak stroj je podvržen 4-urnemu suhemu delovanju, ki mu sledi dejansko poskusno rezanje na materialu, ki ga dobavi stranka, ali standardnem preskusnem materialu (jeklene palice Q345 / 42CrMo), da se spremlja toplotna stabilnost motorja, stabilnost hidravličnega tlaka in analiza spektra vibracij.
Sledljivost materiala:Vsi strukturni zvari so podvrženi ultrazvočnemu testiranju (UT) ali pregledu magnetnih delcev (MPI) na kritičnih{0}}obremenitvenih spojih. Poročila o preskusih materialov (MTR) za konstrukcijske jeklene plošče in kovane gredi vreten so arhivirana v skladu s standardi vodenja kakovosti ISO 9001.
pogosta vprašanja
V: Kakšna je največja debelina stene in trdota, ki jo lahko ta hladna žaga reže, ne da bi poškodovala zobe iz karbidne trdine?
O: Stroj deluje s konstrukcijskimi jekli in legiranimi jekli do trdote Rm=1200 MPa. Za polne palice je največji premer 350 mm. Za debelo{4}}cevje se zmogljivosti debeline stene povečajo do 50 mm, odvisno od premera rezila in izbire razmika zob. Utrjeni materiali, ki presegajo 45 HRC, zahtevajo posebne geometrije zob in zmanjšane hitrosti rezanja.
V: Kako postopek hladnega rezanja odpravlja sekundarne operacije odstranjevanja robov?
O: Za razliko od abrazivnih rezalnih-koles, ki povzročajo izjemno trenje in toplotno popačenje, težke-hladne žage uporabljajo toge TCT rezila v kombinaciji z natančnim-nadzorom podajanja. Ostružki absorbirajo do 90 % toplote pri rezanju in tako ohranjajo obdelovanec hladen. Čisto strižno delovanje, ki ga povzroča specializirana geometrija zob, pusti gladek rob brez robov z oceno končne obdelave površine Ra 3.2 - 6.3 um, kar omogoča, da deli zaobidejo brušenje.
V: Kakšna je tipična pričakovana življenjska doba rezila in kako se spremlja obraba rezila?
O: Življenjska doba rezila se razlikuje glede na razred materiala, debelino stene in rezalne parametre, običajno v razponu od 3.000 do 8.000 rezov na cikel ostrenja za standardno strukturno ogljikovo jeklo. Obraba rezila se samodejno nadzira prek CNC PLC, ki sledi tokovnim skokom obremenitve motorja. Ko otopelost poveča rezalni upor nad nastavljenim pragom amperaže, sistem sproži opozorilo operaterja, da prepreči krušenje zob.
V: Ali je mogoče ta stroj integrirati v obstoječo avtomatsko linijo za razrez-na-dolžino?
O: Da. Arhitektura krmiljenja stroja uporablja standardne industrijske protokole fieldbus (PROFINET, Ethernet/IP ali Modbus TCP) prek PLC-jev Siemens ali Allen-Bradley. V/I signali omogočajo neposredno usklajevanje s tekočimi trakovi za ravnanje z materialom, merilnimi postajališči in sortirnimi postajami za popolnoma avtomatsko nenadzorovano delovanje.
V: Katere pripomočke in zahteve za namestitev so potrebne v tovarni?
O: Namestitev zahteva armiranobetonsko temeljno ploščo debeline najmanj 300 mm, ki ustreza porazdelitvi teže stroja. Zahteve za oskrbo z električno energijo vključujejo 3-fazno napajanje (400 V/480 V, 50/60 Hz) za skupno priključno obremenitev do 110 kVA, dovod stisnjenega zraka pri 6 barih (čist in suh, 200 l/min) in priključek za polnjenje industrijske hladilne tekočine ali zunanji sistem za ekstrakcijo ostružkov.
V: Kakšni so standardni dobavni roki za proizvodnjo in tovarniško sprejemno testiranje (FAT)?
O: Standardne konfiguracije strojev zahtevajo od 12 do 16 tednov od prejema odobrenih tehničnih specifikacij in predplačila. Inženiring čeljusti po meri, specializirana integracija ravnanja z materialom ali posebne zahteve glede blagovne znamke PLC podaljšajo dobavne roke na 18-22 tednov. Formalni protokoli FAT so načrtovani v našem proizvodnem obratu pred izvozom v škatli, pri čemer je pred odpošiljanjem obvezna odjava naročnika.
Priljubljena oznake: težka-hladna žaga, Kitajska težka-hladna žaga proizvajalci, dobavitelji, tovarna
Morda vam bo všeč tudi




Pošlji povpraševanje