


Stroj za upogibanje aluminijastih cevi z več-radiji
Stroj za upogibanje aluminijastih cevi z več-radiji
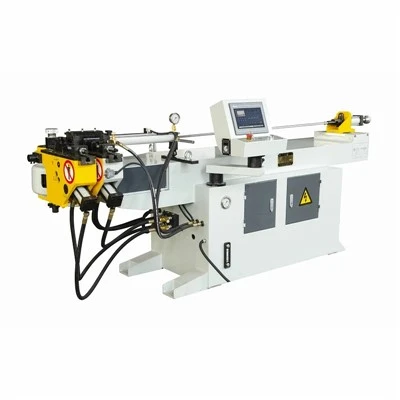
Ta upogibni stroj z več-radiji, zasnovan za tankostensko-izdelovanje aluminija, združuje programabilno več-osno gibanje za izvajanje zaporednih različnih radijev na eni cevi brez ročnega spreminjanja položaja. Zgrajen na močnem-jeklenem okvirju-z razbremenitvijo obremenitev, odpravlja torzijsko deformacijo med-hitrimi potiski. Sistem ima sinhroniziran hidravlični-električni hibridni pogon, ki zagotavlja ponovljivo natančnost za-velikoserijske avtomobilske in HVAC proizvodne linije.
Tehnične specifikacije
|
Parameter specifikacije |
Vrednost / obseg |
|
maks. Premer cevi |
OD 6 mm - 76 mm |
|
maks. Debelina stene |
0,5 mm - 4.0 mm (aluminijeve zlitine: 6061, 3003, 5083) |
|
Min. Polmer središčnice (CLR) |
1,0 x OD (odvisno od orodja in debeline stene) |
|
maks. Upogibni kot |
180 stopinj + vzmetna kompenzacija |
|
Natančnost upogibne osi |
+/- 0.05 stopinj |
|
Natančnost podajanja in vrtenja |
+/- 0.05 mm / +/- 0.05 stopinj |
|
Nadzorni sistem |
Industrijski IPC + NC/CNC vmesnik z zaslonom na dotik |
|
Pogonski sistem |
AC servo motorji + hidravlični ojačevalniki-zaprte zanke |
Ključne značilnosti
Orodja za več-polmerne sklade:Hrani več radijskih matric hkrati na premični sklad, kar omogoča avtomatizirane prehode med tesnimi in širokimi krivinami znotraj istega cikla.
Vzmetna kompenzacija zaprte-zanke:Povratne-senzorske povratne informacije v realnem času merijo upogib-aluminijevega elastičnega obnovitvenega stebrička in dinamično prilagajajo položaj osi, da se odpravijo poskusi-in-napake.
Programabilna ekstrakcija trna:Napredno servo{0}}gnano zgodnje odvzemanje preprečuje gubanje notranjih sten in sploščenje prečnega-prereza tankostenskih{2}}aluminijastih cevi (OD < 1,5 mm).
Toplotna-temperaturna stabilnost tekočine:Vgrajeno hlajenje hidravličnega olja preprečuje razpad viskoznosti med neprekinjenimi menjavami 24/7.
Delovni proces
Nalaganje materiala:Cev iz surovega aluminija je vpeta na vpenjalno vpenjalko vozička; notranji trn in brisalec sta nameščena na tangentni točki.
Samodejno-dovajanje in vrtenje:Servo spone indeksirajo cev vzdolžno in rotacijsko, da uskladijo natančen prostorski kot za prvi upogib.
Izvedba z več-radiji:Tlačna matrica in upogibna matrica sinhronizirata pritisk, medtem ko trn ostane nepremični znotraj cevi, da podpira polmer notranje stene.
Zgodnje izvlečenje in sprostitev:Trn se delno umakne, preden se upogib zaključi, da se prepreči trganje, čemur sledi navpično odpiranje matrice.
Premik sklada in ponovno-vpenjanje:Snop orodij se premakne navpično/vodoravno za poravnavo sekundarne radijske matrice za naslednje sestavljene krivine brez posredovanja operaterja.
Aplikacije
Toplotno upravljanje EV:Več{0}}upogibni aluminijasti hladilni kanali, ki potekajo skozi baterijske pakete.
Razdelilniki HVAC&R:Razdelilni deli hladilnega sredstva, ki zahtevajo-tesen radij povratnih krivin.
Avtomobilski izpušni plini in cevi za tekočine:Precizne konstrukcijske cevi, ki zahtevajo stroge geometrijske tolerance.
Ohišja za letalstvo:Lahke komponente okvirja, izdelane iz-aluminijevih zlitin visoke trdnosti.
Orodja in konfiguracija
Standardni sklop sklada:Vsebuje matrico za upogibanje, matrico za vpenjanje, matrico za tlak, matrico za brisanje in prožne krogle trna, ki se ujemajo z natančnim OD cevi in dimenzijami stene.
Izbira materiala:Orodja, izdelana iz aluminijevega brona Ampco ali utrjenega orodnega jekla (HRC 58-62) s prevlekami proti trenju, ki preprečujejo trganje in praske aluminija.
Vmesnik za-hitre spremembe:Hidravlična hitro{0}}odpenjalna držala skrajšajo čas menjave orodij za en-sklop na manj kot 15 minut.
Prilagajanje
Prilagojena konfiguracija osi:Razširljivo s 3 osi (XYZ) na 7 popolnoma interpoliranih električnih osi za kompleksne prostorske geometrije.
Integracija avtomatizacije nalaganja:Združljiv s portalnimi nakladalniki, antropomorfnimi robotskimi rokami in pnevmatskimi regali za razkladanje.
Specializirani profili:Kompleti rezil po meri, izdelani za kvadratne, pravokotne, ovalne in specializirane ekstrudirane aluminijaste profile.
Kakovost in testiranje
-Hišna obdelava:Glavni okvirji so zvarjeni -doma, žarjeni pri 600 stopinjah C, da se zmanjša notranja varilna obremenitev, in obdelani na CNC talnih-vrtalnih strojih, da se zagotovi vzporednost postelje znotraj 0,02 mm/m.
Sledljivost komponent:Kritični hidravlični ventili in servo pogoni izvirajo izključno od uveljavljenih industrijskih blagovnih znamk (Rexroth, Siemens, Yaskawa).
Tovarniško sprejemno testiranje (FAT):Vsak stroj je podvržen strogemu 72-urnemu neprekinjenemu-preskušanju v suhem delovanju, ki mu sledi preskus upogibanja materiala v živo. Poročila o inšpekcijskih pregledih koordinatnega merilnega stroja (CMM) se preverijo in arhivirajo pred zaboji.
pogosta vprašanja
V: Kako stroj obravnava razlike v vzmeti med različnimi serijami aluminijevih zlitin, kot sta 6061-T6 in 3003-H14?
O: Krmilni sistem CNC vključuje zbirko podatkov o materialih, ki shranjuje parametre raztezkov in nateznosti. Operaterji vnesejo serijsko natezno varianco in sistem samodejno izračuna mikro-nad-upogibne kote, s čimer odpravi ročne poskusne upogibe.
V: Kaj preprečuje, da bi se aluminijaste cevi zmečkale ali zrušile na tesnih notranjih radijih (1,5 x OD)?
O: Gubanje je preprečeno s kombinacijo prožnega trna z več -kroglami, natančno prilagojene matrice za brisanje, ki objame tangentno točko, in programabilnega zgodnjega izvleka trna, ki ga poganja visoko-odzivna servo povratna informacija.
V: Ali lahko en sklop obdelovalnih strojev obdeluje okrogle in kvadratne aluminijaste cevi?
O: Ne. Upogibne matrice so-specifične za profil. Prehod z okrogle na kvadratno cev zahteva zamenjavo celotnega kompleta orodij (upogibna matrica, vpenjalna matrica, tlačna matrica in trn), kar traja približno 20 do 30 minut.
V: Kakšne so komunalne zahteve za namestitev?
O: Sistem zahteva standardno 3-fazno industrijsko napajanje (380 V/415 V/480 V, 50/60 Hz), dovod čistega stisnjenega zraka (0,6 MPa) in delovno temperaturo okolja v delavnici med 5 °C in 45 °C.
V: Katera poročila o pregledu kakovosti in dokumenti o skladnosti so priloženi pošiljki?
O: Vsaka pošiljka vključuje poročilo o dimenzionalnem inšpekcijskem pregledu CMM testnih delov, celoten paket hidravličnih/električnih shem, potrdila o skladnosti kakovosti ISO9001 in dokumentacijo o skladnosti CE.
V: Kakšen je tipičen dobavni rok za standardno izdelavo strojev v primerjavi s prilagojeno?
O: Standardne kataloške konfiguracije so poslane v 4 do 6 tednih. Popolnoma prilagojene več-osne integracije, ki zahtevajo specializirano preverjanje orodij za profile, običajno zahtevajo 10 do 14 tednov od podpisa-risbe.
Priljubljena oznake: stroj za upogibanje aluminijastih cevi z več-radiji, Kitajska stroj za upogibanje aluminijastih cevi z več-polmeri proizvajalci, dobavitelji, tovarna
Par
neMorda vam bo všeč tudi




Pošlji povpraševanje