


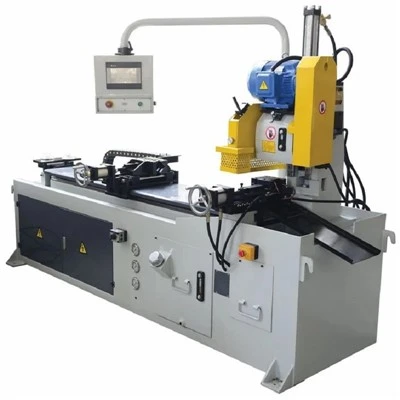
Industrijski stroj za hladno žaganje
Industrijska hladna žaga je zasnovana za visoko-natančno rezanje brez-robov konstrukcijskega jekla, ogljikovega jekla, nerjavečega jekla in profilov iz ne-neželeznih kovin. Za razliko od abrazivnih rezalnih ali tornih žag, hladna žaga prenaša toploto, ki nastane med rezanjem, na jeklene ostružke in ne na obdelovanec ali rezilo. Ta mehanski postopek zagotavlja hladno-na-otip, pripravljeno-za-varjenje odrezane površine neposredno s stroja, kar odpravlja sekundarno brušenje in odstranjevanje robov. Stroj, zgrajen na težkem-zvarjenem jeklenem{11}}ogrodju z zmanjšano napetostjo, zmanjšuje vibracije med težkimi-postopki podajanja, kar zagotavlja stroge tolerance dimenzij v več-razporedih proizvodnje.
Tehnične specifikacije
|
Model |
ICS-75NC |
ICS-100NC |
ICS-120CNC |
|
Maks. Zmogljivost rezanja (okrogla cev) |
Φ 15 - 75 mm |
Φ 20 - 100 mm |
Φ 30 - 120 mm |
|
Maks. Zmogljivost rezanja (kvadratna cev) |
60 x 60 mm |
90 x 90 mm |
100 x 100 mm |
|
Maks. Zmogljivost rezanja (polna palica) |
Φ 45 mm |
Φ 65 mm |
Φ 85 mm |
|
Dimenzije žaginega lista |
Φ 285 - 315 mm |
Φ 315 - 360 mm |
Φ 360 - 425 mm |
|
Hitrost vretena (brezstopenjsko) |
30 - 120 RPM |
25 - 100 RPM |
20 - 85 RPM |
|
Moč glavnega motorja |
5,5 kW |
7,5 kW |
11 kW |
|
Dolžina podajalnega giba (enojni) |
600 mm |
800 mm |
1000 mm |
|
Natančnost hranjenja |
± 0,08 mm |
± 0,05 mm |
± 0,03 mm |
|
Delovni zračni tlak |
0.6 - 0.8 MPa |
0.6 - 0.8 MPa |
0.6 - 0.8 MPa |
|
Teža stroja |
1450 kg |
2100 kg |
3200 kg |
Ključne značilnosti
Togi menjalnik iz litega železa:Vsebuje natančno brušene vijačne zobnike, ki tečejo v oljni kopeli, dušijo harmonične vibracije in podaljšujejo življenjsko dobo žaginega lista do 40 % v primerjavi z alternativami, ki jih-poganja jermen.
Dvo{0}}smerno hidravlično vpenjanje:Čeljusti primeža hkrati vpnejo obe strani linije reza, s čimer zavarujejo tanko{0}}stenske cevi pred deformacijo in preprečijo vrtenje materiala med izstopom.
Programabilno servo hranjenje:Poganja ga industrijski servo motor na izmenični tok, povezan s planetarnim menjalnikom brez-zračnosti in visoko{1}}natančnim krogličnim vretenom, ki dosega enakomerno indeksno dolžino za-serijsko rezanje velikih količin.
Integriran sistem mazanja z meglo:Nanese odmerjen mikro{0}}odmerek sintetičnega maziva neposredno na požiralnik zoba, s čimer prepreči varjenje odrezkov in zmanjša toplotno obremenitev na konicah iz karbidne trdine, ne da bi pri tem poplavila delavnico.
Samodejno razvrščanje odpadkov:PLC{0}}nadzorovana pnevmatska sortirna vrata ločujejo odrezke glave in ostanke repov od uporabnih odrezanih delov, med nenadzorovanimi vožnjami pa usmerjajo odpadke v namenske zabojnike.
Delovni proces
Nalaganje materiala:Snopi surovin se namestijo na nagnjeni skladiščni regal, kjer pnevmatski ločevalnik spusti posamezne palice na pogonski dodajalni valjčni transporter.
Indeksiranje dolžine:Material napreduje skozi sprednji primež do mehanskega omejevalnika dolžine ali servo{0}}gnanega potisnega vozička na podlagi programiranega seznama rezanja.
Vpenjanje in vpetje:Navpični in vodoravni hidravlični primeži varno zaklenejo obdelovanec. Glavno vreteno spušča vrteče se rezilo iz karbidne trdine z nadzorovano hitrostjo podajanja, ki jo določa trdota materiala.
Rezanje in uporaba hladilne tekočine:Zobje rezila režejo skozi material, medtem ko sistem za mazanje z meglo vzdržuje optimalno temperaturo zob.
Umik in razvrščanje:Po končanem gibu se glava žage navpično umakne v svoj začetni položaj, primeži se sprostijo in dokončana komponenta napreduje ali pade v zbirni lijak.
Aplikacije
Avtomobilske linije izpušnih plinov in podvozja:Reže cevi iz visoko{0}}nateznega legiranega jekla in ohišja katalitičnega pretvornika na natančne dolžine brez notranjih robov, s čimer pripravi komponente neposredno za avtomatizirane robotske varilne celice.
Proizvodnja konstrukcijskega jekla in odrov:Obdeluje težke strukturne kanale, kotnike in kvadratne strukturne cevi za gradbena ogrodja, kjer tolerance pravokotnosti neposredno vplivajo na-prileganje sklopa.
Servisni centri za kovine:Obdeluje veliko-mešanico, veliko-obseg naročil, ki zahtevajo hiter prehod med palicami iz trdnega ogljikovega jekla in cevmi iz nerjavečega jekla.
Pohištvo in fitnes oprema:Zagotavlja čiste 90-stopinjske in zaježne reze na tankostenskih cevi iz ogljikovega jekla, ki se uporabljajo v okvirjih komercialne opreme za telovadnice.
Orodja in konfiguracija
Izbira žaginega lista:Uporablja liste krožne žage s konico iz volframovega karbida (TCT) z razponom od 60 do 90 zob, odvisno od debeline stene. Standardna širina rezov se ohranja med 2,0 mm in 2,8 mm, da se zmanjša poraba materiala.
Integracija nadzornega sistema:Standardna konfiguracija deluje na PLC-ju industrijskega -razreda z 10-palčnim zaslonom na dotik HMI, ki podpira komunikacijske protokole Ethernet/IP in RS485 za tovarniško integracijo MES.
Moduli za ravnanje z materialom:Možnost konfiguracije s 3-metrskimi do 6-metrskimi motoriziranimi vstopnimi nakladalnimi mizami, nakladalniki snopov in izhodnimi sortirnimi transporterji, da ustrezajo omejitvam postavitve delavnice.
Prilagajanje
Profili čeljusti primeža po meri:Izdelane vpenjalne čeljusti z-polmerom, rezkane iz orodnega jekla, da se prilegajo posebnim nepravilnim ali lastniškim ekstrudiranim aluminijastim profilom, ne da bi zdrobile tanke stene.
Konfiguracija zajerskega rezanja:Različice vrtljive glave žage z zmožnostjo avtomatiziranega kotnega indeksiranja od 0 stopinj do 45 stopinj (levo in desno) za aplikacije strukturnega okvirja.
Napetost in pnevmatska prilagoditev:Električna ohišja, izdelana v skladu s posebnimi regionalnimi standardi (npr. NFPA 79 za Severno Ameriko, zahteve CE za Evropo) z uporabo stikalnih naprav Schneider ali Siemens.
Kakovost in testiranje
Strukturna celovitost se začne v našem proizvodnem obratu, kjer so vse podlage strojev razrezane z uporabo CNC laserskih sistemov, žarjene pri 600 stopinjah, da se sprostijo notranje varilne napetosti, in natančno-obdelane na več-CNC portalnih rezkarjih v-temperaturno nadzorovanem okolju.
Vsaka hladilna žaga je podvržena strogemu 72-urnemu neprekinjenemu preskusu suhega delovanja pred dajanjem v zaboj. Inšpektorji za nadzor kakovosti preverijo odmik vretena do 0,01 mm, preverijo stabilnost tlaka hidravličnega tokokroga pri polni obremenitvi in izvedejo kalibracijski preizkus laserskega interferometra, da preverijo natančnost linearnega pozicioniranja. Poročila o inšpekcijskih pregledih, potrdila o preskusu mletja materiala in dokumentacija o skladnosti CE/ISO 9001 so priložena standardu za vsako enoto.
pogosta vprašanja
V: Kakšna je največja debelina stene, ki jo lahko ta hladna žaga reže, ne da bi poškodovala rezilo?
O: Stroj obdeluje trdne palice s premerom do 85 mm in strukturne cevi z debelino stene do 12 mm z uporabo standardnih rezil s-karbidnimi konicami. Za težke -stenske aplikacije, ki presegajo 15 mm, so potrebne konfiguracije razmika zob po meri in zmanjšane hitrosti vretena, da se prepreči prezgodnje krušenje zob.
V: Kako hladna žaga preprečuje nastanek robov v primerjavi s tračno žago ali abrazivno žago?
O: Hladna žaga se zanaša na strižno rezanje z visokim-navorom, nizkim-vrtljajem z uporabo zob iz trde trdine. Čisti mehanski lom čisto loči kovinsko zrno brez taljenja ali vlečenja materiala čez odrezani rob, pri čemer ostane kvadraten zaključek brez robov, ki ne zahteva sekundarnega brušenja.
V: Kakšna je tipična življenjska doba rezila in kako poteka ostrenje rezila?
O: Življenjska doba rezila je odvisna od trdote materiala in debeline stene, v povprečju med 3000 in 5000 rezi na cikel ostrenja na standardnih ceveh iz ogljikovega jekla. Rezila imajo prestavljive konice iz karbidne trdine in jih je mogoče 4- do 6-krat ponovno brusiti s standardnim CNC brusilnikom.
V: Ali se lahko ta stroj integrira z obstoječo programsko opremo za ERP ali upravljanje proizvodnje?
O: Da. Vgrajeni PLC podpira standardne industrijske komunikacijske protokole, vključno z Modbus TCP in Ethernet/IP, kar operaterjem omogoča prenos rezalnih seznamov neposredno iz zunanje baze podatkov ERP ali MES.
V: Kaj je vključeno v standardno garancijo in kako poteka po-tehnična podpora?
O: Vsak stroj je opremljen z 12-mesečno standardno garancijo, ki zajema vse glavne mehanske in električne komponente (razen delov za normalno obrabo, kot so žagini listi in tesnila). Tehnična podpora je zagotovljena globalno prek oddaljene video diagnostike in analize dnevnika PLC, podprte z založenimi nadomestnimi deli (kot so standardni menjalniki in električni moduli Schneider/Siemens), pripravljenimi za mednarodno odpošiljanje, da zmanjšajo čas izpada.
V: Kakšne so zahteve za namestitev in možnosti zagona?
O: Stroj potrebuje 3-fazno napajanje (standardno 380V/480V, 50/60Hz), cev za stisnjen zrak, ki dovaja 0.6 - 0.8 MPa suhega zraka, in betonska tla debeline najmanj 150 mm. Zagon je podprt s podrobnimi inženirskimi priročniki,--video vodniki za nastavitev po korakih in izbirno uvedbo inženirja na kraju samem za fizično namestitev in usposabljanje operaterja.
Priljubljena oznake: industrijski stroj za hladno žaganje, proizvajalci, dobavitelji, tovarna industrijskih strojev za hladno žaganje na Kitajskem
Par
neNaslednji
Avtomatski stroj za hladno žaganjeMorda vam bo všeč tudi


Pošlji povpraševanje